


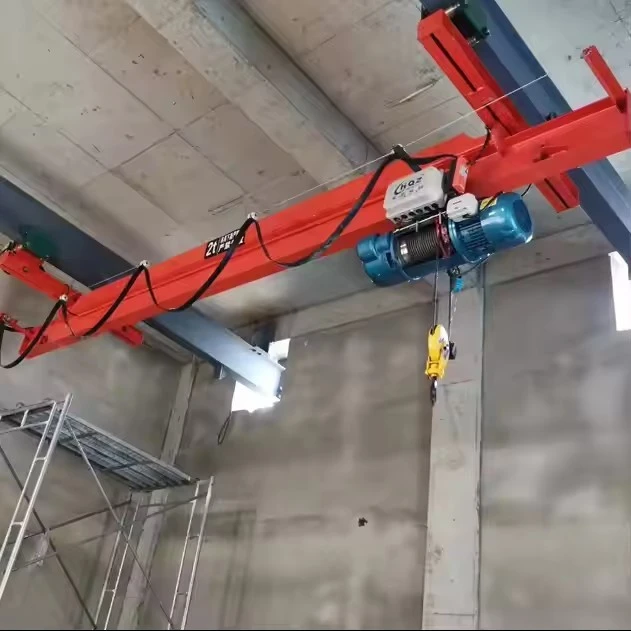


LH modeļu darbnīcas pielietojums gaisvadu celtnis
Produktu apraksts
Kas ir LH modeļa augšējais celtnis?
LH sērija parasti attiecas uz avienas sijas augšējais celtnis ar elektrisko pacēlāju. To raksturo tāekonomisks dizains, standartizētas sastāvdaļas un vienkārša uzstādīšana. Tas ir darba zirgu celtnis vispārējai materiālu apstrādei, kur nav nepieciešama ārkārtēja jauda vai liela{1}}slodze ar velosipēdu.
Galvenās īpašības:
Struktūra:Viena sija (parasti velmēta tērauda I-sija vai metināta kārbas sija).
Pacēlājs:Standartizēts, iepakots elektriskais trošu pacēlājs (CD/MD tipa vai līdzīgs), kas iet gar sijas apakšējo atloku.
Braukt:Gala kravas automašīnas ar elektromotoriem tiltu braukšanai; ratiņu gājiens ir integrēts pacēlāja blokā.
Kontrole:Visbiežāk piekarināmo spiedpogu{0}}vadība. Radio tālvadības pults ir jaunināšanas iespēja.
Jaudas diapazons:Parasti nono 1 tonnas līdz 20 tonnām.
Laipne:Parasti līdz28-31,5 metri.
Pienākuma klase:Parasti A3 (vidēja slodze) vai A4 (lieljauda) saskaņā ar FEM/ISO standartiem, piemērots vairākiem pacēlājiem stundā.
Konfigurācijas opcijas īpašām vajadzībām
Lai gan LH celtnis ir standarta aprīkojumā, to var konfigurēt, lai uzlabotu darbnīcas lietderību:
Pacēlāja tips:Izvēle starp standarta (CD) un divu{0}}ātrumu (MD) pacēlājiem precīzākai kravas noteikšanai.
Sijas veids:Tērauda velmēta sija (īsākiem laidumiem, zemākām izmaksām) salīdzinājumā ar metināto kārbu siju (garākiem laidumiem, mazāka deformācija).
Kontrole: Kulonu vadība(visbiežāk) vairadio tālvadības pults(labākai redzamībai un drošībai, kad operatoram jāatrodas kravas tuvumā).
Pacelšanas piederumi:Aprīkots arpacelšanas magnētitērauda lokšņu apstrādei,K-āķispolēm vailokšņu pacēlāji.
Īpašas vides:Var būvēt ar uzlabotu izolāciju priekšliešanas pienākumsvai sprādziendrošas{0}}detaļas bīstamām zonām (lai gan tas ir retāk sastopams pamata LH modeļiem).
Salīdzinājums ar spēcīgākām opcijām
| Funkcija | LH (Single Barder) darbnīcas celtnis | QDY (Double Barder) celtnis |
|---|---|---|
| Labākais priekš | Viegla/vidēja slodze, vispārīgi darbnīcas uzdevumi | Lielas slodzes, intensīvi, augstas precizitātes{0}}uzdevumi |
| Jauda | Līdz20 tonnas(parasti 1-10t) | 5 tonnas līdz 500+ tonnām |
| Izmaksas | Zemākaissākotnējās un ekspluatācijas izmaksas | Ievērojami augstāks |
| Augstums | Lieliski(pacēlājs zem sijas) | Labs, taču nepieciešams lielāks{0}}augstums |
| Darba cikls | Neregulāri līdz vidēji (A3-A4) | No smaga līdz nepārtrauktam (A4-A7) |
| Precizitāte | Piemērots vispārējai lietošanai | Superior(stingrāka sija, augš-skrienoši ratiņi) |
| Seminārs Fit | Ideāli piemērotsmaza līdz vidēja izmēra-darbnīcas | Parlielas rūpniecības iekārtasar smagiem procesiem |
Galvenās sastāvdaļas: pārnesumkārba, motors, pārnesums
Izcelsmes vieta: Henana, Ķīna
Garantija: 1 gads
Svars (KG): 10000 kg
Video izejošā{0}}pārbaude: nodrošināta
Mašīnu pārbaudes ziņojums: nodrošināts
Pārdod vienības: viena vienība
Viena iepakojuma izmērs: 600X300X300 cm
Viena pilna masa: 200 000 kg

Attēli un komponenti
Galvenās strukturālās sastāvdaļas
1. Galvenā sijas montāža
Viena galvenā sija:Parasti avelmēta tērauda I-siju(laidumiem < 20m) vaimetināta kastes sija(laidumiem > 20m). Šis ir primārais horizontālais slodzi-nesošais elements.
Gala saites/savienotāji:Konstrukcijas elementi, kas savieno abus gala kravas automašīnas, nodrošinot sānu stabilitāti visai tilta konstrukcijai.
Celtņa sliede:MazsA45 vai A55 tērauda sliedesuzstādīts uz galvenās sijas apakšējā atloka, lai pacēlāja ratiņi varētu darboties.

2. Pabeigt kravas automašīnu komplektus
Kravas automašīnas gala rāmis:Tērauda rāmji katrā celtņa galā, kurā atrodas riteņi un piedziņas mehānismi.
Tilta riteņi:Tērauda riteņi ar dubultu-atloku (parasti 2–4 gala kravas automašīnām), kas iet uz skrejceļa sliedēm, kas piestiprinātas darbnīcas ēkas konstrukcijai.
Tilta piedziņas vienība:Sastāv no:
Piedziņas motors:0,4-1,5 kW elektromotors (atkarībā no celtņa svara un ātruma).
Reduktors/pārnesumkārba:Taisnā-leņķa spirālveida zobrata reduktors, kas uzstādīts tieši uz riteņa vārpstas.
Bremze:Bieži vien motorā ir integrēta elektriski{0}}atslēgta, atsperu-bremze.
 |
 |
Pacelšanas un ratiņu sistēma
3. Elektriskais trošu pacēlājs (standarta CD/MD tips)
Šī ir iepriekš-samontēta, iepakota vienība, kas kalpo gan kā pacelšanas mehānisms, gan kā ratiņi.
Pacēlāja rāmis/apvalks:Slēgts tērauda korpuss, kurā ir visas mehāniskās sastāvdaļas.
Pacēlāja motors:Divu-ātrumu (MD tips) vai viena-ātruma (CD tipa) vāveres korpusa motors ar termisko aizsardzību.
Reduktors:Daudzpakāpju spirālveida reduktors griezes momenta pavairošanai.
Stiepļu troses cilindrs:Rievota tērauda trumulis stiepļu troses uztīšanai, ar precīzu apstrādi vienmērīgai slāņošanai.
Stiepļu trose:6x19 vai 6x37 klases tērauda stiepļu trose ar neatkarīgu stiepļu troses serdi (IWRC).
Āķa bloks:Grozāmais āķis ar precīziem rullīšu gultņiem, kas paredzēts celtņa celtspējai ar drošības fiksatoru.
Augšējie/apakšējie robežslēdži:Mehāniski vai elektroniski slēdži, lai novērstu pārmērīgu{0}}pacelšanu.
4. Ratiņu mehānisms
Ratiņu riteņi:Četri riteņi (divi piedzīti, divi spriegotāji), kas iet gar sliedēm uz galvenās sijas apakšējā atloka.
Ratiņu piedziņa:Integrēts pacēlāja blokā ar atsevišķu mazu motoru un reduktoru sānu kustībai.
Buferi:Gumijas vai poliuretāna buferi ratiņu galos, lai absorbētu triecienu pārvietošanās robežās.
 |
 |
Elektriskā un vadības sistēma
5. Barošanas sistēma
Diriģentu sistēma:Viens no trim veidiem:
Festivāla sistēma:Bīdāmi ratiņi uz I-sijas ar elastīgiem kabeļiem (visbiežāk LH).
Diriģentu stieņi:Slēgti izolēti stieņi ar kolektora apaviem.
Kabeļa spole:Apļveida skrejceļiem vai īpašiem lietojumiem.
Galvenais ķēdes pārtraucējs:Atrodas pie sienas{0}}montēta paneļa vai uz celtņa tilta.
6. Vadības sistēma
Kulonu vadības stacija:Piekārta spiedpogas{0}}stacija ar:
Pogas uz augšu/uz leju pacēlājam
Kreisais/labais ratiņiem
Uz priekšu/Atpakaļ tilta braukšanai
Avārijas apturēšanas poga
Vadības panelis:Satur:
Kontaktori visām trim kustībām
Pārslodzes releji motora aizsardzībai
Vadības transformators (380V, lai samazinātu vadības spriegumu)
Spaiļu bloki elektroinstalācijai
Ierobežojuma slēdži:Tilta kustības ierobežojumiem abos skrejceļa galos.

Skrejceļa sistēma (ēkas struktūras saskarne)
7. Skrejceļa sijas un balsti
Skrejceļa sijas:Parasti tērauda I-sijas (parasti lielākas par celtņa siju), kas piestiprinātas pie ēkas kolonnām vai jumta konstrukcijas.
Skrejceļa sliedes:Standarta A45, A55 vai A65 celtņa sliedes, kas uzstādītas uz skrejceļa sijām.
Sliežu skavas un skrūves:Smagas{0}}atsperu skavas vai pieskrūvētas skavas, lai nostiprinātu sliedes pie sijām.
Bamperi/pieturas:Gala pieturas abos skrejceļa galos, lai novērstu celtņa pārsēšanos-.
Elektriskā izolācija:Izolēti sliežu savienojumi, lai novērstu klaiņojošu strāvu.

Drošības un palīgkomponenti
8. Būtiskās drošības ierīces
Pārslodzes ierobežotājs:Mehāniska (bīdes tapa) vai elektroniska ierīce, kas novērš pacelšanu virs nominālās jaudas (pēc izvēles, bet ieteicama).
Pret{0}}nomešanas ierīce:Sekundārā bremze vai drošības mehānisms uz pacēlāja kā rezerves.
Brīdinājuma ierīces:Skaņa vai skaņas signāls tiek aktivizēts, kad celtnis kustas.
Fāzes atteices aizsardzība:Novērš motora darbību fāzes zuduma apstākļos.
Iezemēts vadītājs:Pareizs visu vadošo daļu zemējums.

.
9. Izvēles darbnīca-Īpaši pielikumi
Rotējošais āķis:Precīzai kravu pozicionēšanai.
Magnētu sistēma:Tērauda lokšņu/plākšņu apstrādei (nepieciešams atsevišķs ģenerators).
Vakuuma pacēlāji:Paredzēts krāsainiem materiāliem vai smalkām virsmām.
Īpašie satvērēji:Mucām, spolēm vai īpašiem darbnīcas materiāliem.
Apgaismojums:Uz celtņa{0}}montētas LED darba gaismas.

Ražošanas un montāžas procesa svarīgākie punkti
Siju izgatavošana:Velmētās I-sijas tiek sagrieztas līdz laiduma garumam ar metinātiem gala savienojumiem. Kastes sijas ir metinātas no tērauda plāksnes ar iekšējiem stingrajiem.
Kravas automobiļa gala montāža:Riteņi, gultņi un piedziņas bloki ir uzstādīti uz izgatavotiem gala rāmjiem.
Glezniecība:Visas sastāvdaļas tiek apstrādātas ar strūklu-un krāsotas ar rūpniecisko grunti un virskārtu (parasti darbnīcas pelēkā vai drošības dzeltenā krāsā).
Pirms-montāžas pārbaude:Rūpnīcā celtnis ir daļēji samontēts, lai pārbaudītu funkcijas pirms demontāžas nosūtīšanai.
Vietnes uzstādīšana:Sastāvdaļas tiek piegādātas atsevišķi un samontētas uz vietas,{0}}izmantojot skrūvju savienojumus (nav nepieciešama metināšana).

Skice

Galvenā tehniskā

Priekšrocības
1. Izcila izmaksu-efektivitāte
Zemāks sākotnējais ieguldījums:Parasti30-50% lētāknekā salīdzināmie divsiju celtņi, ar vienkāršāku uzstādīšanu, kas prasa mazākas konstrukcijas izmaiņas esošajās ēkās.
Samazinātas ekspluatācijas izmaksas:Energoefektīvas viena motora piedziņas- (salīdzinājumā ar vairākiem sinhronizētiem motoriem) un minimālās apkopes prasības samazina ekspluatācijas izmaksas.
Pieejamas rezerves daļas:Standartizēti, masveidā ražoti{0}}komponenti nodrošina viegli pieejamas rezerves daļas par konkurētspējīgām cenām.
2. Space{1}}Optimizēts dizains
Maksimālais augstums:Apakškaru konfigurācija (pacēlājs darbojas zem sijas) nodrošinaoptimālais āķa augstums– kritisks darbnīcās ar ierobežotu griestu atstarpi.
Minimālā grīdas platība:Atšķirībā no mobilajiem celtņiem vai iekrāvējiem, LH celtnis darbojas virs galvas, saglabājot vērtīgu telpu brīvu ražošanas aprīkojumam un darbplūsmai.
Kompakts profils:Viena sijas dizains rada gludāku vizuālo profilu, kas mazākās darbnīcu vidēs šķiet mazāk iespaidīgs.
3. Uzstādīšanas un darbības vienkāršība
Moduļu montāža:Iepriekš-konstruētie komponenti ļaujātra uzstādīšana(bieži vien 1-3 dienas) ar minimāliem traucējumiem notiekošajās darbībās.
Vienkārša darbība:Intuitīvajām piekarināmajām vadības ierīcēm ir nepieciešama minimāla operatora apmācība, ļaujot veikala personālam droši darbināt celtni ar īsu instrukciju.
Vienkārša apkope:Visas kritiskās sastāvdaļas ir viegli pieejamas no darbnīcas grīdas vai pārnēsājamām platformām, vienkāršojot kārtējās pārbaudes un remontdarbus.
4. Uzticama standarta pienākumu izpilde
Pārbaudīta tehnoloģija:Tiek izmantoti gadu desmitiem veci{0}}un labi-izprasti inženierijas principi ar minimālu kļūdu punktu skaitu.
Atbilstošs darba cikls:ParedzētsFEM/ISO A3 (vidēja slodze)klasifikācija – ideāli piemērota periodiskām, bet regulārām celšanas vajadzībām lielākajā daļā darbnīcu (parasti mazāka vai vienāda ar 150 startiem stundā).
Pietiekama precizitāte:Standarta divu -ātrumu pacēlāji (MD tips) nodrošina gan ātru kustību, gan precīzu kravas noteikšanu (±10 mm) lielākajai daļai darbnīcas uzdevumu.
5. Drošība un atbilstība
Iebūvētās-drošības funkcijas:Ietver būtisku aizsardzību: pārslodzes ierobežotājus (pēc izvēles, bet ieteicams), augšējo/apakšējo robežslēdžus, avārijas apturēšanu un fāzes aizsardzību.
Samazināti manuālas apstrādes riski:Novērš vajadzību pēc bīstamas celšanas ar rokām, samazinot traumas darba vietā un ar to saistītās izmaksas.
Atbilstība normatīvajiem aktiem:Pareizi uzstādot un apkopjot, tas atbilst vai pārsniedz OSHA, ANSI un citus valsts darbnīcu drošības standartus.
6. Daudzpusība un pielāgošana
Plašs jaudas diapazons:Pieejams no1 līdz 20 tonnas, kas aptver 95% no tipiskām darbnīcas pacelšanas prasībām.
Pielāgojams dažādiem darbnīcu izkārtojumiem:Var konfigurēt ar dažādiem laiduma garumiem, pacelšanas augstumiem un strāvas padeves opcijām (pavads, vadu stieņi vai kabeļu ruļļi).
Pielikumu saderība:Viegli integrējams ar standarta pacelšanas piederumiem: āķiem, magnētiem, vakuuma pacēlājiem un specializētiem greiferiem.
Pielietojums:
Ražošanas un izgatavošanas darbnīcas
Mašīnas iekraušana/izkraušana:
Izejvielu (tērauda plātņu, stieņu, sagatavju) padeve CNC iekārtās, virpās un frēzēšanas centros
Gatavo detaļu noņemšana no darba galdiem
Tipisks lietojums:Jauda 3-5 tonnas, 15-20m laidums
Sagataves pozicionēšana:
Turēšanas sastāvdaļas metināšanai vai montāžai
Rotējošas detaļas vairāku{0}}pusēju apstrādei
Smagas armatūras un džigu novietošana
Instrumentu un presformu apstrāde:
Vidēja svara uzlikšana/noņemšana{0}}štancēšanas presēs
Veidņu mezglu pārvietošana plastmasas iesmidzināšanas darbnīcās
Automobiļu un transporta darbnīcas
Dzinēja un transmisijas darbi:
Dzinēju noņemšana un uzstādīšana remonta nodalījumos (automobiļiem raksturīga 2-3 tonnu jauda)
Kravas automašīnu/iekārtu transmisiju apstrāde (5-10 tonnu celtspēja)
Šasija un rāmja apstrāde:
Transportlīdzekļu rāmju pārvietošana caur montāžas vai remonta stacijām
Smago šasijas komponentu novietošana
Komponentu apkope:
Paceļamās asis, diferenciāļi un lielas balstiekārtas sastāvdaļas
Apstrāde ar lieliem virsbūves paneļiem restaurācijas laikā
Apkopes un remonta telpas
Aprīkojuma kapitālais remonts:
Motoru, sūkņu, kompresoru un pārnesumkārbu noņemšana apkopei
Smagās tehnikas novietošana apkopes laikā
Augu atbalsts:
HVAC iekārtu, gaisa apstrādes iekārtu un kanālu uzstādīšana/demontāža
Transformatoru un elektrisko paneļu apstrāde modernizācijas laikā
Montāžas un ražošanas operācijas
Komponentu barošana:
Detaļu piegāde montāžas stacijām secīgi
Apakš{0}}mezglu pārsūtīšana starp darba šūnām
Produkta kustība:
Samontēto izstrādājumu pārvietošana uz testēšanas vai iepakošanas zonām
Gatavo preču iekraušana piegādes automašīnās
Noliktavas un loģistika (integrēta darbnīca{0}})
Materiālu apstrāde:
Izejvielu pārvietošana no noliktavas uz ražošanas zonām
Gatavo preču apstrāde darbnīcu uzglabāšanas zonās
Iekraušanas doka atbalsts:
Smago priekšmetu pārvietošana starp darbnīcu un piegādes transportlīdzekļiem
Kastu un konteineru novietošana nosūtīšanai
Celtnisražošanu procedūru
1. posms: uz FEM{1}}balstīta projektēšana un inženierija
Šis ir viskritiskākais posms, kurā celtņa darbības profils tiek noteikts saskaņā ar FEM 1.001.
Klienta prasības un FEM klasifikācija:
Nosakiet precīzuFEM Duty Group (piemēram, 2m, 3m, 4m)unSlodzes spektrs (piemēram, L1, L2, L3)pamatojoties uz klienta operatīvajiem datiem (lietošanas stundas dienā, pacēlāji stundā, vidējā slodze procentos no jaudas).
Uzlabotie inženiertehniskie aprēķini:
Strukturālā analīze (FEA):Viena sija (I-sija vai kārba) ir modelēta un aprēķināta novirzei un spriegumam pie dinamiskām slodzēm, kas raksturīgas piešķirtajai FEM klasei, nevis tikai statiskajai slodzei.
Komponentu kalpošanas laika aprēķins:Tiek aprēķināts paredzamais pacēlāja, ratiņu un braukšanas piedziņas ciklu skaits. Pēc tam tiek atlasītas sastāvdaļas, kuru paredzētais kalpošanas laiks atbilst vai pārsniedz šo skaitli.
Noguruma analīze:Kritiskie metinātie savienojumi un konstrukcijas elementi tiek analizēti attiecībā uz noguruma ilgumu saskaņā ar FEM standarta prasībām darba grupai.
Materiālu saraksts (BOM):Katrs komponents, sākot no pacēlāja motora līdz gultņiem un elektriskajiem kontaktiem, ir norādīts no piegādātājiem, kuri var nodrošināt komponentus, kas atbilst nepieciešamajam FEM darbam.
2. posms: materiālu sagāde un sagatavošana
Iepirkums:Sertificēta tērauda unFEM{0}}klasificētās sastāvdaļas. Piemēram, iegādājoties pacēlāju, kas ir īpaši paredzēts FEM 3 m noslodzei, nevis tikai vispārējs noteiktas jaudas pacēlājs.
Materiāla sagatavošana:Tērauds tiek sagriezts un sagatavots. Augstākām FEM klasēm (piemēram, 4 m) var tikt piemēroti stingrāki materiālu sertifikāti un sagatavošanas standarti.
3. posms: konstrukciju izgatavošana un montāža
Siju izgatavošana:
Galvenā sija ir izgatavota, bieži vien no velmētas I-sijas vieglākām klasēm vai metinātas kastes lielākai stingrībai mērenām klasēm.
Metināšana:Visas metināšanas šuves veic sertificēti metinātāji, izmantojot procedūras, kas kvalificētas konkrētajām tērauda kategorijām. Metināšanas kvalitātei ir izšķiroša nozīme, lai sasniegtu aprēķināto noguruma kalpošanas laiku.
Izmēru pārbaude:Tiek pārbaudīts sijas taisnums un izliekums (neliels izliekums uz augšu), lai nodrošinātu, ka tā atbilst slodzes deformācijas kritērijiem saskaņā ar projektu.
4. posms: mehāniskā montāža
Kravas automobiļa gala montāža:Riteņi, asis un gultņi ir samontēti gala kravas automašīnās. Riteņu un gultņu izmērus tieši ietekmē FEM klase, kas nosaka kopējo riteņa apgriezienu skaitu celtņa kalpošanas laikā.
Tilta montāža:Galvenā sija ir savienota ar gala iekrāvējiem.
Ratiņu un pacēlāju montāža:FEM{0}}novērtētā pacēlāja vienība ir uzstādīta uz ratiņiem, kas pēc tam tiek novietoti uz sijas.
5. posms: elektriskās un vadības sistēmas uzstādīšana
Komponentu uzstādīšana:Ir uzstādīti elektriskie paneļi, kontaktori un releji. Tie ir atlasīti pēc to mehāniskās un elektriskās izturības, kam jāatbilst darbības ciklu skaitam FEM klasifikācijā.
Elektroinstalācija:Visi kabeļi ir uzstādīti saskaņā ar shēmu, koncentrējoties uz drošu un aizsargātu maršrutēšanu, lai novērstu kļūmes.
Drošības ierīces:Ir uzstādīti un kalibrēti gala slēdži un pārslodzes aizsardzības ierīces.
6. posms: FEM-Saderīga pārbaude un pārbaude (FAT)
Celtnim tiek veikta stingra pārbaude, kas atspoguļo tā FEM klasifikāciju.
Vizuāla un izmēru pārbaude:Visu sastāvdaļu un darba kvalitātes pārbaude.
Nē-Slodzes pārbaude:Visas kustības tiek pārbaudītas, lai nodrošinātu vienmērīgu darbību, troksni un izlīdzināšanu.
Slodzes pārbaude:
Statiskās slodzes tests:Pārbaudes slodzes pacelšana125% no nominālās jaudaslai pārbaudītu konstrukcijas integritāti un bremžu noturību. Tā ir universāla prasība.
Dinamiskās slodzes tests:Pacelšana110% no nominālās jaudasun palaidiet to cauri visām kustībām. Testa ilgums un cikli var būt plašāki augstākai FEM klasei, lai simulētu tās intensīvo darba ciklu.
Funkcionalitātes un drošības testi:Visas drošības ierīces ir pārbaudītas, lai nodrošinātu, ka tās var droši darboties vajadzīgajā ciklu skaitā.
7. posms: demontāža, krāsošana un iepakošana
Demontāža:Sūtīšanai celtnis ir izjaukts.
Glezniecība:Ir uzklāta pretkorozijas{0}}krāsu sistēma.
Dokumentācija un sertifikācija:Būtiski, ka ražotājs sagatavo aFEM atbilstības failsvai sertifikāts, kurā norādīta celtņa darba klase un apstiprināts, ka tas ir izgatavots atbilstoši standartam.
8. posms: uzstādīšana un nodošana ekspluatācijā (SAT)
Erekcija:Celtnis tiek atkārtoti samontēts uz klienta skrejceļa.
Galīgā nodošana ekspluatācijā un SAT:Celtnis tiek vēlreiz pārbaudīts vietnē-, lai pārliecinātos, ka tas ir pareizi uzstādīts un darbojas, kā paredzēts.
Nodošana:FEM dokumentācija tiek nodrošināta klientam kopā ar operatoru apmācību.

Darbnīcas skats:
Uzņēmums ir uzstādījis viedo iekārtu vadības platformu, kā arī uzstādījis 310 apstrādes un metināšanas robotu komplektus (komplektus). Pēc plāna pabeigšanas būs vairāk nekā 500 komplektu (komplektu), un iekārtu tīklošanas ātrums sasniegs 95%. 32 ir nodotas ekspluatācijā metināšanas līnijas, plānots uzstādīt 50, un visas produktu līnijas automatizācijas līmenis ir sasniedzis 85%.


Populāri tagi: lh modeļa darbnīcas lietojumprogrammas gaisvadu celtnis, Ķīnas lh modeļa darbnīcas lietojumprogrammas gaisvadu celtņu ražotāji, piegādātāji, rūpnīca
Jums varētu patikt arī


Nosūtīt pieprasījumu